不忘初心,互利共贏
十六年防腐塑料管材、管件、閥門制造廠家
全國服務熱線18352875556
成型模具中的口模與芯軸裝配后同心度差,使兩零件間的熔料流道隙不均勻,應調整兩零件的同心度。PP管材擠出生產工作一段時間后出現圓周截面壁厚尺寸誤差現象,這是由于調節口模與芯軸間隙的調節螺釘出現了松動,注意調節螺釘的緊固。原料中水分或揮發物過多,應對原料進行干燥處理。
成型模具中的口模表面劃壞或掛料,應修光口模工作面,真空定徑套的小圓孔分布不合理或孔徑規格不一樣,出現微小條紋,應改進定徑套抽真空孔的布置。口模與芯軸間的平直段尺寸過小,使管坯成型有縱向熔料熔合線,PP管材強度低,應重新修改模具結構。
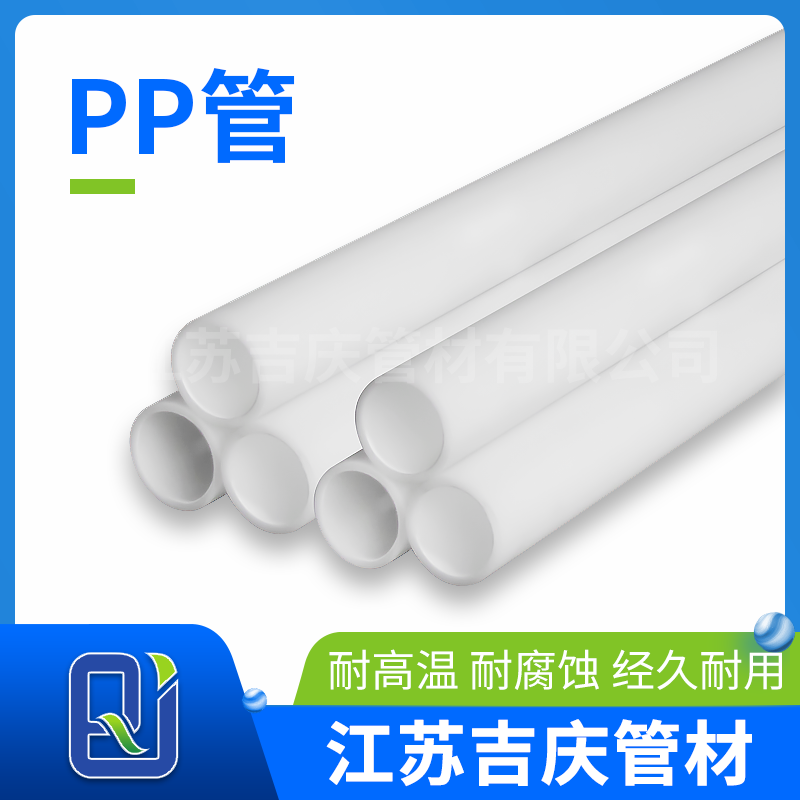
口模內表面粗糙或有殘存料。應及時拆卸模具,修光口模的工作面。管材熱熔接口的強度高于管材本體,接縫不會由于土壤移動或載荷的作用而斷開。PP的強度隨著乙烯含量的增加而增大。PP的維卡軟化溫度為150℃。由于結晶度較高,這種材料的表面剛度和抗劃痕特性很好。
成型模具壓縮比偏小,應適當增加模具對熔料成型的壓縮比。原料中填充料量比份過大也是使管材發脆的一個因素,應修改原料配方。成型模具中的口模部位溫度控制不合理,如果過高或過低的工藝溫度都會影響管的外表面質量,應適當調節口模的溫度。
聯系電話
微信掃一掃

 ?蘇公網安備32118202000531號